Raportul de compresie al șurubului de extrudare descrie reducerea volumului canalului de la secțiunea de alimentare la secțiunea de dozare. Pe un șurub convențional cu pas și geometrie a canalului comparabile, adâncimea canalului de alimentare împărțită la adâncimea canalului de măsurare oferă o aproximare utilă. Alegeți un înlocuitor din desenul complet și din condițiile reale de alimentare, nu doar dintr-un raport: două șuruburi marcate 3:1 pot avea adâncimi de canal și profile de tranziție diferite.
- Calculați adâncimea canalului din diametrul șurubului și diametrul rădăcinii, nu din orificiul cilindrului.
- Comparați adâncimile absolute și lungimile zonelor înainte de a accepta două șuruburi ca echivalente.
- Descrieți materialul care intră în buncăr, inclusiv forma de măcinare și încărcarea.
- Investigați alimentarea, topirea, restricția și uzura înainte de a schimba raportul.
- Validați o înlocuire cu măsurători stabile de producție, nu doar o setare de rpm.
Ce măsoară raportul de compresie al șurubului?
Un singur șurub convențional are o secțiune de alimentare, o secțiune de tranziție și o secțiune de dozare. Canalul de alimentare primește material solid; tranziția modifică geometria canalului pe măsură ce se dezvoltă topirea; secțiunea de dozare transportă topitura către refulare. Raportul de compresie descrie o relație geometrică între începutul și sfârșitul acestui proces. Nu măsoară presiunea matriței, densitatea produsului sau eficiența motorului.
Pentru un șurub simplu cu pas constant, calculul atelierului este:
Raportul de compresie ≈ adâncimea canalului de alimentare / adâncimea canalului de măsurare
Definiția mai generală compară volumele canalelor cu zboruri echivalente. Comanda rapidă pentru adâncime necesită o geometrie comparabilă a pasului și a canalului. Dacă acestea se modifică, utilizați desenul pentru a evalua volumele relevante, în loc să tratați un raport de adâncime ca un rezultat volumetric exact.Explicația lui Allan Griff despre geometria șurubuluiface această distincție și avertizează să nu se bazeze pe raportul fără adâncimile reale.
L/D descrie ceva diferit: lungimea efectivă de lucru împărțită la diametrul exterior al șurubului. O lungime de lucru de 2.700 mm și un diametru de 90 mm oferă 30:1. Confirmați locul în care producătorul începe și unde termină lungimea de lucru. O extensie de unitate aparține desenului mecanic, dar nu ar trebui să devină în tăcere lungime suplimentară de procesare.
Prin urmare, o specificație care indică „90 mm, 30:1, 3:1” lasă informații substanțiale lipsă. Nu identifică adâncimea de alimentare, adâncimea de măsurare, lungimea tranziției, modificările pasului sau geometria amestecării. Solicitați acele dimensiuni înainte de a compara o ofertă de înlocuire cu șurubul instalat. Pentru o listă mai largă de verificare pentru achiziții, consultațiGhidaj cilindric pentru extruder EJS.
Cum se calculează raportul de compresie dintr-un desen cu șurub
Începeți cu un design convențional, cu o singură pornire, ale cărui canale de alimentare și de măsurare au o geometrie de pas și zbor comparabilă. Localizați porțiunea cu adâncime constantă a fiecărei secțiuni. Nu luați citirea de alimentare în interiorul conicității sau citirea de măsurare de la un mixer, relief sau margine deteriorată.
Pentru fiecare locație, calculați adâncimea canalului radial:
Adâncimea canalului = (diametrul exterior al zborului − diametrul rădăcinii) / 2
Împărțirea la doi contează deoarece ambele măsurători sunt diametre. Folosirea diferenței de diametru dublează direct adâncimea raportată, chiar dacă eroarea poate dispărea atunci când două adâncimi la fel de incorecte sunt împărțite. Raportul ar putea arăta corect, în timp ce dimensiunile de fabricație sunt greșite.
Un exemplu lucrat de 90 mm
Următoarele dimensiuni sunt un exemplu de calcul presupus, nu un design recomandat de șurub sau un test de producție.
| Dimensiune | Secțiunea de alimentare | Secțiunea de măsurare |
|---|---|---|
| Diametru exterior zbor | 90 mm | 90 mm |
| Diametrul rădăcinii | 72 mm | 84 mm |
| Adâncimea canalului calculată | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Raportul de compresie aproximativ | 9/3 = 3:1 | Același calcul al raportului de adâncime |
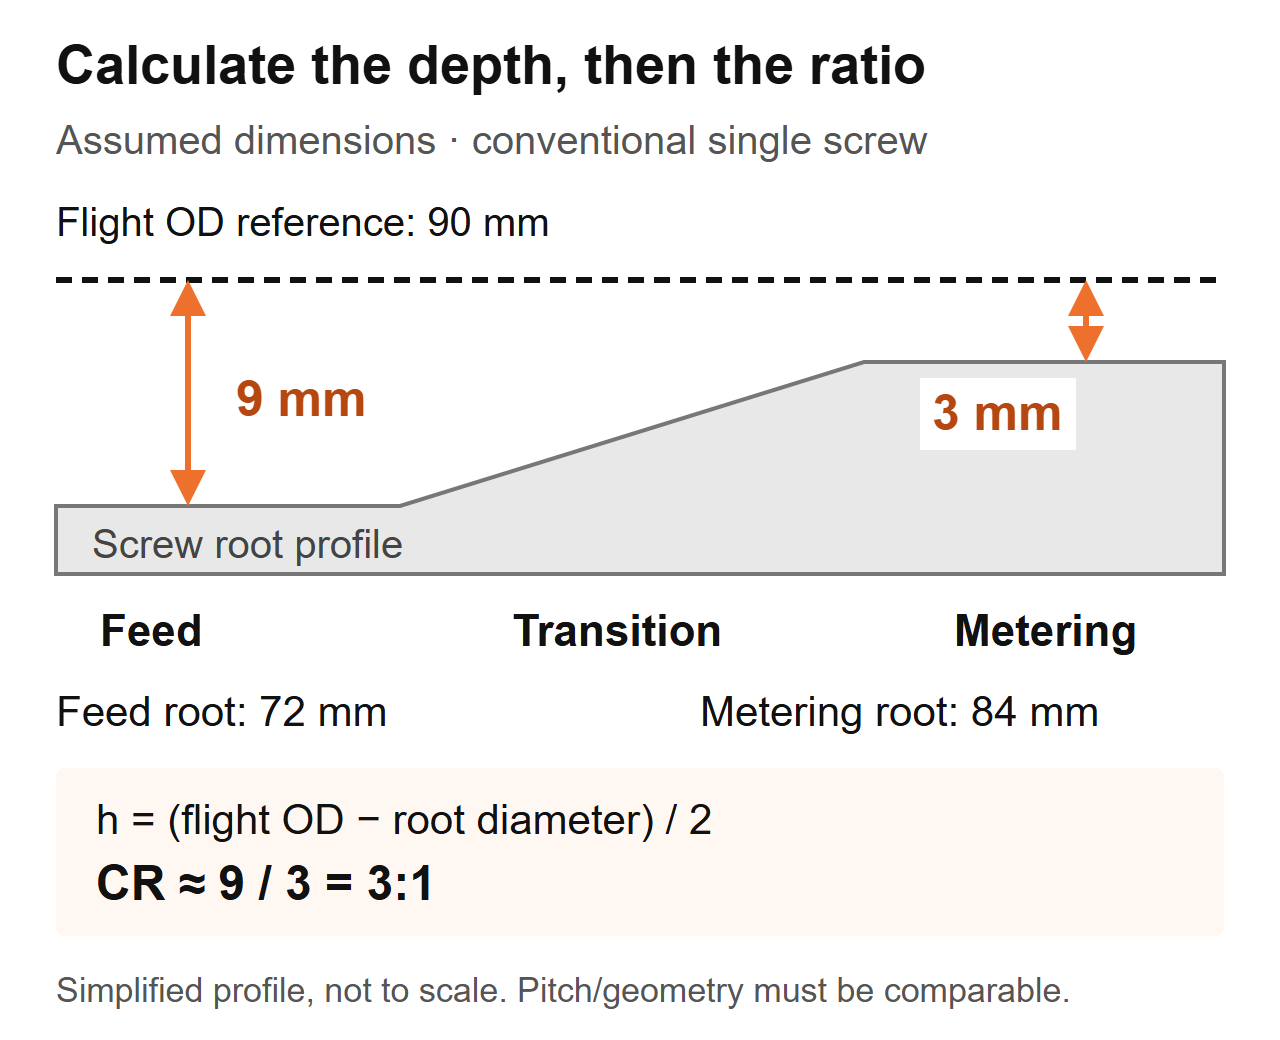 Schema de calcul: dimensiuni presupuse pentru un șurub convențional. Profilul este simplificat și nu este un desen de fabricație.
Dacă inspectați un șurub scos, înregistrați împreună locația axială, diametrul de zbor măsurat și diametrul rădăcinii. Urmați procedura de izolare și îndepărtare în siguranță a mașinii, curățați componenta fără a modifica suprafețele și utilizați instrumente calibrate adecvate. Lăsați procedura de inspecție a producătorului să determine metoda de măsurare și criteriile de acceptare.
Nu înlocuiți diametrul interior al butoiului cu diametrul exterior de zbor. Acest calcul include jocul șurub-cilindr. Pe o piesă uzată, nu presupuneți că geometria măsurată reprezintă încă designul original: un diametru de zbor redus modifică calculul adâncimii. Obțineți desenul original și măsurați separat uzura butoiului. TheGhid de viață EJSexplică de ce contează măsurarea șurubului și a cilindrului.
De ce două șuruburi 3:1 pot funcționa diferit
Un raport nu identifică dimensiunea niciunui canal. În același exemplu presupus de 90 mm, un al doilea șurub ar putea avea o rădăcină de avans de 84 mm și o rădăcină de dozare de 88 mm. Adâncimile sale ar fi de 3 mm și 1 mm, deci raportul de adâncime ar fi, de asemenea, de 3:1. Nu ar fi o copie dimensională a șurubului de 9 mm/3 mm.
| Element de comparație | Presupus șurub A | Presupus șurub B | Ce poate stabili cumpărătorul |
|---|---|---|---|
| Diametru exterior zbor | 90 mm | 90 mm | Același diametru nominal de șurub |
| Adâncimea canalului de alimentare | 9 mm | 3 mm | Geometrie de avans absolut diferită |
| Măsurarea adâncimii canalului | 3 mm | 1 mm | Geometrie de măsurare absolută diferită |
| Raportul aproximativ de adâncime | 3:1 | 3:1 | Raport egal, șuruburi nu egale |
| Lungimea și pasul de tranziție | Nu este specificat | Nu este specificat | Comparația performanței rămâne incompletă |
Acest exemplu sprijină doar o concluzie dimensională. Nu stabilește o diferență de debit, o diferență de temperatură de topire sau care șurub ar trebui să ruleze rășina. Aceste întrebări necesită geometria rămasă și condițiile de funcționare.
Ce verificăm atunci când un înlocuitor este cotat cu aceleași specificații
În munca de înlocuire a EJS, două șuruburi au avut același diametru, L/D și raport de compresie 3:1, dar unul a funcționat curat, în timp ce celălalt a supraîncălzit un compus sensibil la căldură. Secțiunile lor de tranziție începeau în poziții diferite și aveau lungimi diferite. Prin urmare, comparăm profilul zonei, nu doar numerele de pe cotație.
Pe un desen de înlocuire, marcați unde se termină secțiunea de alimentare și unde începe măsurarea. Apoi comparați adâncimea de-a lungul acelui interval. Un raport dă punctele finale; profilul arată cum se schimbă canalul între ele. Nici unul nu este un substitut pentru celălalt.
Acesta este și motivul pentru care „creșterea compresiei” este o instrucțiune de proiectare incompletă. Creșterea adâncimii de alimentare și reducerea adâncimii de dozare cresc raportul, dar schimbă diferite părți ale șurubului. Specificați ce dimensiune se modifică, ce rămâne neschimbată și care este problema măsurată pe care urmează să o abordeze modificarea. În caz contrar, furnizorul și echipa de producție pot discuta despre diferite modificări.
Modul în care rășina, forma de furaj și materialele de umplutură afectează decizia
Un nume de polimer nu este o specificație completă a hranei. Înregistrați gradul, aditivii, forma particulelor, prepararea umidității și consistența amestecului. Peleții, marginile măcinate și fulgii neregulați pot purta același nume de polimer, în timp ce se comportă diferit la gâtul de alimentare.Discuția despre raportul de compresie a lui Jim Franklandia în considerare alimentarea și topirea împreună, inclusiv densitatea în vrac și frecarea, mai degrabă decât tratarea tipului de rășină ca o regulă de selecție suficientă.
Prima întrebare pe care o punem când se schimbă feedul
O anchetă EJS a implicat un șurub de 90 mm, 30:1 L/D și un raport de compresie de 3:1. Linia avea o presiune crescută a matriței și o grosime inconsecventă a peretelui, iar cererea inițială a fost de a copia un șurub presupus uzat. Am întrebat ce a intrat în buncăr acum în comparație cu configurația inițială de producție. Planta începuse să-și amestece propriile margini în furaj. Această modificare a aparținut specificației de înlocuire înainte ca un desen neschimbat să fie acceptat.
Pentru propria linie, colectați mostre reprezentative de furaje, în loc să descrieți totul drept „plastic reciclat”. Măsurați densitatea în vrac folosind un container definit, o metodă de umplere și o procedură de cântărire. Înregistrați dacă materialul a fost turnat liber sau compactat; nu compara două rezultate produse prin metode diferite. Includeți fotografii cu o scară și notați metoda de amestecare.
| Starea hranei | Informații de colectat | Întrebare de proiectare de rezolvat |
|---|---|---|
| Pelete virgine | Calitatea, forma peletei, pregătirea și setările stabile curente | Geometria stabilită este încă potrivită pentru această sarcină? |
| Amestec de pelete/remacinare | Proporția amestecului, răspândirea mărimii particulelor, consistența densității în vrac | Alimentația rămâne consistentă pe tot parcursul unei rulări? |
| Film fulgi sau margini | Forma, metoda de hrănire, observațiile de legătură și densitatea în vrac | Materialul poate intra și umple în mod fiabil secțiunea de alimentare? |
| Pulbere sau amestec uscat | Formulare, comportamentul curgerii și detaliile sistemului de alimentare | Este aranjamentul de hrănire adecvat pentru acest material? |
| Compus umplut | Tipul și proporția de umplutură, istoricul de pregătire și uzură | Care sunt cerințele de topire, căldură și uzură împreună? |
Nu citiți acest tabel deoarece „densitatea în vrac mai mică necesită întotdeauna un raport mai mare”. O modificare a geometriei nu poate corecta automat formarea de punte, segregarea sau un alimentator inconsecvent. Nici rezistența la uzură nu trebuie selectată din raportul de compresie. ExaminațiGhid de materiale pentru butoi cu șurub EJSseparat atunci când formularea se modifică.
Prea sus sau prea jos? Diagnosticați procesul înainte de a schimba șurubul
Creșterea presiunii, particulele netopite și creșterea temperaturii de topire sunt motive de investigat. Nu sunt măsurători ale raportului de compresie. Secvența de diagnosticare utilă este de a stabili dacă perturbarea începe la alimentare, topire, o restricție în aval sau geometrie mecanică uzată.
Mai întâi comparați cu o serie istorică stabilă folosind același material și același produs. Păstrați matrița, aranjamentul ecranului și locațiile de măsurare consecvente. Înregistrați împreună puterea reală, viteza șurubului, temperatura de topire, presiunea, sarcina de antrenare și defectele vizibile. Numai setările pentru temperatura butoiului nu stabilesc temperatura de topire.
| Observare | Verificări înainte de modificarea geometriei | Dovezi de inclus în cerere |
|---|---|---|
| Presiunea și puterea fluctuează | Alimentarea buncărului, formarea de punte, consistența alimentatorului, modificările amestecului și restricțiile | Înregistrări de viteză, presiune și ieșire aliniate în timp |
| Apar particule netopite | Viteza de avans, condițiile de topire, schimbările de rășină, viteza de funcționare și profilul șurubului | Mostre sau fotografii legate de un punct de operare înregistrat |
| Temperatura de topire este excesivă | Citirea actuală a topiturii, viteza, restricția, răcirea și starea mixerului | Metoda de măsurare, locație și citiri stabile |
| Ieșirea scade la rpm neschimbat | Furnizarea reală a furajului, starea rășinii, matrița/ecranele și uzura șurubului/tuboiului corespunzătoare | Ieșire pe rpm plus înregistrări de întreținere și măsurători |
| Petele negre sau decolorarea cresc | Istoricul materialului, zonele stagnante, condițiile de reședință și curățenia | Model de defect și când apare în rulare |
De ce un raport mai mare nu este o îmbunătățire automată
Lin Jin și Mark A. Spalding au raportat un studiu LLDPE controlat folosind un extruder de 2,5 inchi și cinci rapoarte de compresie, de la 2,0 la 3,6. Adâncimea de măsurare a rămas 0,125 inci în timp ce adâncimea de alimentare s-a schimbat. La 110 până la 150 rpm, șuruburile cu raport mai mare au produs temperaturi de topire cu aproximativ 5 până la 10°C mai mari decât modelele cu raport mai mic. Acestea sunt rezultate pentru acel echipament, rășină și experiment, nu o predicție de temperatură pentru un înlocuitor EJS. Vezi autoriistudiu de performanță a raportului de compresie.
Un separatexemplu de depanare de Mark A. Spaldingdescrie un șurub de extrudare ABS de 6 inci, în două trepte, cu un raport de primă etapă de 3,1. Materialul netopit a obstructionat un baraj spiralat; înlocuirea propusă a redus acest raport la 2,5. Acesta a fost un răspuns specific de proiectare la o problemă de topire, nu o recomandare universală ABS.
Folosiți acele exemple pentru a încadra întrebarea de inginerie: poate șurubul să topească solidele pe care le primește la punctul de operare necesar? Nu transforma niciun exemplu într-o diagramă generală rășină-raport sau într-un rezultat presupus de performanță EJS.
Când un singur număr al raportului de compresie nu este suficient
Comparația simplă între adâncimea de avans/adâncimea de măsurare aparține unei geometrii definite a șurubului. Înainte de utilizare, identificați tipul șurubului și aranjamentul de alimentare. Un raport raportat pentru un design poate să nu însemne același lucru pentru altul.
Un șurub de barieră împarte materialul în canale solide și canale de topire. Descrierea sa necesită aranjamentul canalului și geometria barierei, nu doar două măsurători convenționale ale rădăcinii. Un șurub cu aerisire în două etape are mai mult de o etapă de procesare; întrebați ce etapă descrie un raport de compresie citat. Regiunea de ventilație și secțiunea de pompare din aval trebuie evaluate ca parte a acestui proiect complet.Discuția lui Griff despre designul șurubuluiacoperă canalele de barieră, șuruburile în două trepte și comportamentul distinct de alimentare al butoaielor canelate.
De asemenea, distingeți hrănirea prin inundații de hrănirea controlată sau înfometată. Scrieți modul de alimentare în specificație. În caz contrar, un furnizor poate evalua un canal de alimentare complet în timp ce procesul instalat oferă un flux de masă controlat. Aceasta este o condiție limită de clarificat, nu un motiv pentru a aplica un raport universal diferit.
De asemenea, extruderele cu două șuruburi au nevoie de propria geometrie și descrierea procesului. Nu aplicați scurtătura convențională pentru adâncimea unui singur șurub la o pereche de îmbinare și presupuneți că surprinde comportamentul complet de compresie. Furnizați aranjamentul șuruburilor, modul de rotație, elementul sau profilul de zbor și desenul producătorului.
Folosiți aceste întrebări atunci când specificația este neclară:
- Este acesta un design convențional, de barieră, în două trepte sau cu două șuruburi?
- Raportul cotat este calculat din adâncimi sau volume ale canalelor?
- Ce locații de alimentare și de măsurare definesc calculul?
- Se schimbă pitch-ul sau aranjamentul canalului între acele locații?
- Sistemul de alimentare instalat se potrivește cu ipoteza de proiectare?
O specificație ar trebui să răspundă la aceste întrebări fără a cere mașinistului să ghicească. Dacă nu se poate, obțineți profilul complet înainte de a autoriza o copie. „3:1” este util odată ce definiția și aplicarea sa sunt cunoscute.
Ar trebui să copiați șurubul existent sau să îl reproiectați?
O înlocuire neschimbată este un punct de plecare rezonabil atunci când geometria instalată a furnizat o calitate și un randament satisfăcător, sarcina este neschimbată, iar uzura măsurată explică deteriorarea. Devine o alegere mai slabă atunci când problema inițială exista înainte de purtare, formularea s-a schimbat sau procesul se desfășoară acum în afara intervalului său de funcționare anterior.
Separați două decizii în cotație: restaurarea dimensiunilor originale și modificarea designului de procesare. Un șurub uzat poate necesita înlocuire fără a necesita un raport de compresie diferit. Dimpotrivă, un șurub solid dimensional poate să nu se mai potrivească cu furajele introduse în instalație.

Definiți modificarea înainte de a compara propunerile
Oferiți furnizorului o declarație scrisă a problemei: de exemplu, instabilitatea presiunii după o schimbare a formei de alimentare, mai degrabă decât „am nevoie de un șurub mai bun”. Includeți desenul de bază și înregistrările operaționale. Solicitați designului propus să identifice adâncimile, lungimile zonelor, pasul și orice caracteristici de amestecare modificate.
Păstrați separat evaluarea ajustării mecanice. Confirmați lungimea de lucru, conexiunea la capătul de transmisie, interfețele de montare și aranjamentul de descărcare față de ansamblul instalat. O lungime de lucru mai mare poate necesita o schimbare la nivel de mașină; nu este o ipoteză obișnuită de înlocuire. O desemnare mai mare L/D pe o ofertă ar trebui să declanșeze o verificare a dimensiunilor, nu o așteptare a capacității crescute.
Apoi convineți asupra condițiilor de comparație și a criteriilor de acceptare. Definiți materialul, produsul, punctele de operare, verificările calității și măsurătorile de producție înainte de încercare. Dacă mai multe caracteristici de proiectare se modifică împreună, procesul evaluează înlocuirea completă; nu poate stabili că numai raportul de compresie a cauzat rezultatul.
ThePagina de produs pentru extruder cu șurub EJSeste punctul de plecare relevant pentru o anchetă de înlocuire. Furnizați aplicația și desenul propriu-zis, astfel încât discuția să se refere mai degrabă la mașina instalată decât la o gamă generică de polimeri.
Ce să trimiteți EJS și cum să validăm înlocuirea
O interogare utilă permite fabricii să conecteze cerința de procesare la un desen fabricabil. Trimiteți specificația originală chiar dacă credeți că este greșită, apoi identificați ce s-a schimbat. Păstrați numerele de revizuire vizibile, astfel încât un desen vechi să nu devină în tăcere instrucțiunea de producție.
Includeți următoarele informații:
- Producător de mașini, model, tip de șurub și referințe ale componentelor instalate.
- Diametrul de zbor, lungimea de lucru, dimensiunile capului de antrenare și desenele cilindrului/interfeței.
- Adâncimile de alimentare și de măsurare, limitele zonelor, profilul pasului și caracteristicile de amestecare.
- Calitatea de rășină, aditivi, încărcarea umpluturii, forma de alimentare și procedura de preparare.
- Aranjamentul alimentatorului, turația normală, puterea, citirile de temperatură de topire și presiune.
- Eșantioane de defecte, istoric de întreținere și măsurători disponibile pentru șurub/butin.
- Calitatea cerută a produsului și condițiile de funcționare pentru acceptare.
Comparați producția stabilă, nu doar o pornire de succes
După instalare, urmați instrucțiunile de punere în funcțiune în siguranță ale furnizorului mașinii. Confirmați materialul și configurația aprobate, lăsați procesul să se stabilizeze și colectați citirile pe un interval definit. Înregistrați rezultatul printr-o metodă de cântărire convenită, mai degrabă decât estimarea acesteia din viteza șurubului.
Pentru comparație, calculați puterea specifică ca putere de masă măsurată împărțită la rpm. Păstrați vizibile unitățile de ieșire, cum ar fi kg/h per rpm. Comparați această valoare numai cu calitatea, temperatura reală de topire, presiunea și sarcina de antrenare. Un număr mai mare nu stabilește o îmbunătățire dacă produsul nu se încadrează în specificație sau procesul devine instabil.
| Dosarul procesului | Înregistrați în mod constant | De ce este util |
|---|---|---|
| Hrăniți | Nota, lot, amestec și pregătire | Identifică modificări care nu au legătură cu geometrie |
| Punct de operare | Viteza, setarea temperaturii și modul de alimentare | Face comparația reproductibilă |
| Productie | Ieșire în masă temporizată și produs acceptabil | Separă producția totală de producția utilă |
| Starea procesului | Temperatura reală de topire, presiune și sarcină de antrenare | Dezvăluie compromisuri ascunse numai de producție |
| Calitate | Dimensiuni convenite, aspectul și verificarea defectelor | Stabilește dacă înlocuitorul îndeplinește obligația |
Repetați comparația când schimbați punctele de operare și păstrați aceleași locații de măsurare. Dacă rămâne o problemă, trimiteți înapoi înregistrările cu revizuirea desenului și identificatorii eșantionului. ContactIndustria EJScu acel pachet, în loc să solicite o modificare a raportului de compresie fără o cauză definită.
Discutați șurubul dvs. de înlocuire
Descrieți șurubul instalat, alimentarea reală și problema de procesare. Butonul deschide o schiță de e-mail către EJS; puteti atasa desene si fotografii inainte de a trimite.
Întrebări frecvente
Ce este raportul de compresie al șurubului de extrudare?
Este raportul dintre volumul canalului secțiunii de alimentare și volumul canalului secțiunii de măsurare pe zboruri echivalente. Pentru un șurub convențional cu pas și geometrie a canalului comparabile, adâncimea de alimentare împărțită la adâncimea de măsurare oferă o aproximare utilă. Este un raport geometric, nu un raport de presiune sau o garanție de ieșire.
Cum calculez raportul de compresie din diametrele rădăcinilor?
Calculați fiecare adâncime a canalului radial ca diametru exterior de zbor minus diametrul rădăcinii, împărțit la doi. Apoi împărțiți adâncimea de alimentare la adâncimea de măsurare. Utilizați locații de alimentare și de măsurare identificate, unități consistente și diametre de zbor adecvate. Nu utilizați diametrul găurii cilindrului și nu presupuneți că un șurub uzat se potrivește în continuare cu desenul original.
Un șurub 3:1 este potrivit pentru fiecare rășină?
Nu. Același raport poate descrie diferite adâncimi absolute ale canalelor și profiluri de tranziție. Adecvarea depinde, de asemenea, de calitatea specifică, forma de hrană, aditivi, aranjamentul de hrană și condițiile de funcționare. Începeți cu geometria completă și cu o cerință de producție definită, mai degrabă decât să tratați un raport ca o recomandare universală de rășină.
Creșterea raportului de compresie crește puterea?
Nu neapărat. Modificarea adâncimii de avans și modificarea adâncimii de dozare afectează diferite părți ale șurubului, chiar dacă ambele măresc raportul. Condițiile de hrănire, de topire și din aval trebuie luate în considerare împreună. Comparați rezultatul măsurat stabil cu calitatea produsului, temperatura reală de topire, presiunea și sarcina de antrenare înainte de a judeca o înlocuire.
Șuruburile uzate pot cauza probleme fără a modifica raportul desenului?
Da. Desenul descrie geometria dorită, nu starea prezentă. Măsurați șurubul și cilindrul în pozițiile corespunzătoare și comparați cu dimensiunile originale aprobate. O etichetă cu raportul de compresie nu descrie spațiul de lucru, iar copierea acelei etichete nu rezolvă o problemă de uzură nemăsurată.
Pot folosi același calcul pentru modele cu două șuruburi sau bariere?
Nu presupuneți că se aplică scurtătura convențională pentru adâncimea unui singur canal. Identificați mai întâi aranjamentul canalului, tipul șuruburilor și locațiile de calcul. Canalele de barieră, șuruburile în etape și șuruburile gemene care se întrepătrund necesită o descriere mai completă a geometriei. Întrebați proiectantul care volume sau adâncime definesc raportul citat înainte de a-l utiliza într-o specificație de înlocuire.