Un butoi șurub de extruder durează atâta timp cât starea sa permite liniei să îndeplinească producția și calitatea produsului necesar într-o fereastră de proces acceptabilă. Rășina, materialele de umplutură, contaminarea, geometria și sarcina de funcționare modifică această durată de viață, așa că o estimare a vârstei calendaristice necesită atașarea acestor condiții. Pentru o linie deja în producție, măsurați șurubul și cilindrul în locații repetabile, calculați rata de uzură recentă și utilizați-o cu tendințele de producție pentru a planifica următoarea inspecție și înlocuire.
- Urmăriți orele de funcționare și modificările formulării, nu numai data instalării.
- Măsurați ambele părți: uzura șurubului și uzura orificiului cilindrului măresc același joc.
- Comparați puterea pe rpm, temperatura de topire și calitatea cu o rulare de referință stabilă.
- Prognozați până la o limită de planificare specifică mașinii, apoi acordați timp pentru achiziție și instalare.
- Reevaluați prognoza după o schimbare materială, uzură accelerată sau deteriorare neașteptată.
1. Ce înseamnă durata de viață pe linia dvs. de extrudare?
Un șurub se poate roti în continuare după ce nu mai este util pentru un anumit produs. O linie care realizează un film sau un profil solicitant poate pierde fereastra de proces acceptabilă înainte ca hardware-ul să atingă o limită structurală. În schimb, înlocuirea unui set de sunet doar pentru că a ajuns la o aniversare poate risipi capacitatea utilizabilă.
Separați decizia în trei întrebări. Hardware-ul rămâne în limitele dimensionale și de stare aprobate? Procesul poate face un produs acceptabil la rata cerută? Continuarea operațiunii costă mai mult decât o intervenție planificată? Primul se referă la piese, al doilea se referă la produs, iar al treilea se referă la planificarea producției. O estimare a duratei de viață este incompletă, cu excepția cazului în care precizează finalul pe care îl prezice.
Înregistrați datoria din spatele numărului
Păstrați data instalării, dar și înregistrați orele de producție, materialul prelucrat și istoricul formulării. Timpul inactiv nu este același cu timpul de procesare. Tonele procesate oferă context, dar nu pot face diferiți compuși sau configurații de mașini comparabile direct.
| Înregistra | De ce face parte dintr-o evaluare a vieții |
|---|---|
| Identități șurub și butoi | Preveniți amestecarea istoricelor după schimburi sau reconstrucție |
| Orele de funcționare | Definiți intervalul dintre inspecții |
| Rășină, tip de umplutură și încărcare | Explicați schimbările în mediul de uzură |
| Sursă și proporție de remacinare | Identificați modificările de contaminare și consistența furajelor |
| Ieșire, rpm și temperatura reală de topire | Afișați încărcarea și performanța asociate cu înregistrarea |
| Măsurători în stare nouă și limite aprobate | Definiți ce s-a schimbat și ce acțiune este necesară |
Experiența unui furnizor cu o sarcină strâns corelată poate ajuta la stabilirea unui plan inițial de inspecție. Cereți formularea, construcția componentelor, orele și criteriul de acceptare din spatele acelei experiențe. Odată ce propriile măsurători sunt disponibile, utilizați-le pentru a rafina planul, mai degrabă decât să tratați intervalul de înlocuire al altei plante ca o regulă fixă.
2. Ce condiții modifică rata de uzură?
Numele polimerului singur nu descrie locul de muncă. PP natural și umplutură minerală care conțin PP sunt sarcini diferite de uzură. Tipul de umplutură, încărcarea, caracteristicile particulelor și contaminarea contează alături de rășină. Prin urmare, ar trebui să apară o modificare materială în evidența de întreținere, chiar și atunci când modelul mașinii și viteza șurubului rămân neschimbate.
a lui Jeff Kuhmananaliza duratei de viață a șurubului și a cilindruluidistinge uzura abrazivă, atacul coroziv și uzura adeziv metal pe metal. Se discută, de asemenea, căderea solidelor atunci când secțiunea de topire nu poate gestiona materialul livrat acesteia. Aceste mecanisme necesită diferite acțiuni corective. O suprafață mai dură singură nu va corecta o nepotrivire de geometrie sau o problemă de aliniere a mașinii.
Specificați suprafața de lucru, nu doar oțelul de bază
EJS folosește placarea dură PTA pentru șuruburi bimetalice și turnare centrifugă pentru căptușeli bimetalice de butoi. TheSpecificațiile produsului bimetalic EJSdistingeți următoarele grosimi ale aliajului finit:
| Componentă | Aliaje de lucru listate | Grosimea aliajului listat |
|---|---|---|
| Înșurubare dură | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 până la 1,5 mm |
| Căptușeală de butoi | EJS01 | 2,0 până la 3,0 mm |
| Căptușeală de butoi | EJS02, EJS03, EJS04 | 1,5 până la 2,0 mm |
Acestea sunt specificații de construcție, uzură nepermisă sau ore de funcționare garantate. Linia poate pierde performanța acceptabilă de pompare în timp ce rămâne material de protecție substanțial. Împărțirea grosimii stratului la o rată de uzură presupusă nu stabilește durata de viață utilă.

Potriviți răspunsul la daune
Pierderea continuă a materialului de zbor necesită o evaluare diferită de scoring izolat, pitting sau depozit deteriorat. Înregistrați unde are loc deteriorarea și ce formulă a rulat înainte să apară. Pentru butoaiele lungi, includeți alinierea și starea de sprijin în investigație, în loc să presupuneți că uzura neuniformă dovedește că aliajul a fost greșit.
Utilizațighid de materiale șurub și butoipentru selecția materialelor șicomparație nitrurata versus bimetalicpentru alegerile de construcție. Păstrați evaluarea duratei de viață concentrată pe ceea ce fac piesele instalate.
3. Probleme de uzură a șuruburilor extruderului: ce se schimbă înainte de defecțiune?
Linia își poate menține puterea obișnuită în timp ce operatorul crește treptat viteza șurubului pentru a compensa. Privind numai kg/h poate rata această schimbare. Mark Spalding și Timothy Womer definesc rata specifică ca ieșire împărțită la viteza șurubului în loranaliza uzurii cu un singur șurub, și explicați modul în care compensarea vitezei poate însoți o temperatură de descărcare mai mare.
Comparați o condiție de producție repetabilă
Înregistrați o ieșire specifică ca(kg/h) / rpm. Un declin merită investigat atunci când formularea, modul de alimentare și condițiile din aval sunt comparabile. Nu este o măsurătoare de uzură în sine. O modificare a vâscozității rășinii, a stării de alimentare sau a ecranului poate modifica performanța fără o pierdere corespunzătoare de metal.
| Observarea producției | Verificați înainte de a-l atribui uzurii |
|---|---|
| Mai multe rpm necesare pentru ieșirea anterioară | Formulare, consistența furajului, cererea de presiune și setările anterioare |
| Temperatura reală de topire mai mare | Fiabilitatea senzorului, funcționarea de încălzire/răcire și schimbările de viteză |
| Instabilitatea presiunii | Hrănire, starea ecranului, restricția matrițelor și controlul temperaturii |
| Pete negre, geluri sau netopite | Depozitele, condițiile de rezidență, modificările materialelor și performanța de topire |
| Energie mai mare per unitate de produs bun | Reglări de ieșire, resturi, limite de măsurare și operare |
Utilizați o serie de referință cu producție stabilă și calitate acceptabilă. Salvați puterea, rpm, temperatura reală de topire, presiunea de cap și rata de respingere. Dacă înregistrați energie, definiți dacă acoperă extruderul sau întreaga linie și păstrați acea limită neschimbată. Amestecarea energiei de linie totală cu citiri numai pentru extruder produce o tendință înșelătoare.
Păstrați un istoric scurt al ajustărilor lângă citiri. O tendință asamblată doar din setările finale nu poate arăta cât de des a trebuit să intervină operatorul. Kuhman descrie modul în care compensarea incrementală a procesului poate ascunde deteriorarea până când productivitatea sau calitatea devin inacceptabile. Acesta este un motiv pentru a investiga din timp, nu o dovadă că fiecare cursă dificilă are nevoie de piese noi.
Schimbările persistente după verificările de bază ale procesului justifică o inspecție dimensională planificată. Măcinarea, contactul suspectat cu metalul sau fragmentele de metal necesită o acțiune promptă conform procedurii de siguranță a mașinii; nu așteptați o dată convenabilă de inspecție sau o limită de viață calculată.
4. Măsurarea uzurii cilindrului: verificați ambele părți în locații potrivite
Măsurați diametrul exterior de zbor, sau OD, și diametrul interior al cilindrului, sau ID, la stațiile axiale corespunzătoare. Compararea celei mai mici valori cu șurub cu o citire a cilindrului fără legătură nu descrie potrivirea în niciuna dintre locații. Oferiți fiecărei stații o distanță față de un datum definit, astfel încât un tehnician ulterior să o poată găsi din nou.
Ghidul lui Reiloy de întreținere preventivădescrie măsurătorile curățate, răcite, folosind un calibre de alezaj al butoiului și un echipament de măsurare a diametrului exterior al șurubului adecvat, cu înregistrări separate de inspecție. Alegeți echipamentul calibrat și o metodă adecvată geometriei componentei. Înregistrați temperatura de inspecție, orientarea unghiulară și repetabilitatea cu dimensiunile.
Mențineți jocul radial și diametral separat
La o stație corespunzătoare, pentru calculul anvelopei circulare:
- Joc diametral = ID cilindrul minus diametrul exterior al șurubului.
- Joc radial = joc diametral împărțit la 2.
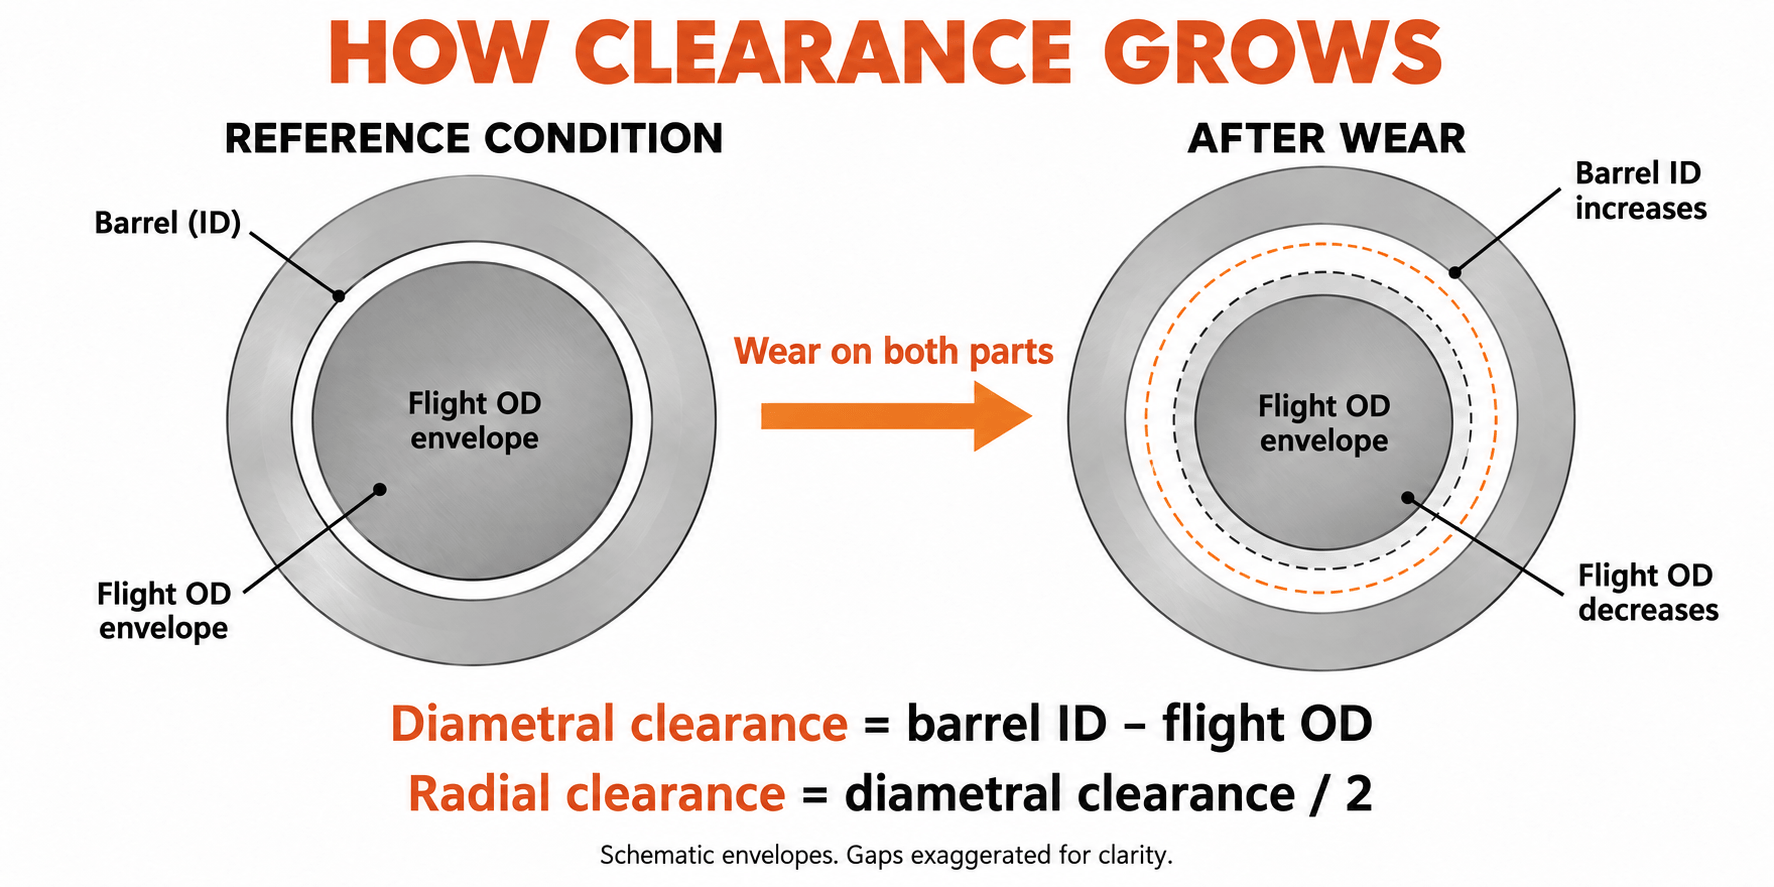
Păstrați unitatea și convenția de autorizare în fiecare raport. O reducere a diametrului exterior de 0,10 mm reprezintă o pierdere de zbor radială de 0,05 mm. Confuzia acestor cantități schimbă uzura interpretată cu un factor de două.
Ce am măsurat pe un proiect de înlocuire de 90 mm
Într-un proiect de înlocuire EJS pentru un extruder nominal de 90 mm cu un singur șurub care procesează PP cu 30% în greutate carbonat de calciu, cererea inițială a clientului a fost o duritate mai mare. Am revizuit formula completă, desenul original și dimensiunile piesei vechi înainte de a specifica înlocuirea. De asemenea, am potrivit stațiile de măsurare cu șurub și butoi de-a lungul axei.
La o stație de secțiune de măsurare, vechiul diametru exterior de zbor a fost de 89,65 mm, iar ID-ul butoiului a fost de 90,25 mm. Diferența diametrală a fost de 0,60 mm, dând un joc radial la rece de 0,30 mm. Privind numai șurubul ar fi lăsat jumătate din întrebarea de potrivire fără răspuns: orificiul cilindrului făcea și el parte din starea măsurată.
Specificația de înlocuire a folosit un șurub de 38CrMoAlA cu acoperire dur Colmonoy 83 și un corp de butoi de 42CrMo cu căptușeală EJS04. La acea stație corespunzătoare, noul diametru exterior de zbor a fost de 89,95 mm, iar ID-ul țevii a fost de 90,15 mm. Diferența lor a fost de 0,20 mm, dând jocul radial la rece de 0,10 mm specificat în desen.
| Măsurarea secțiunii de măsurare | Piese vechi | Piese de schimb |
|---|---|---|
| Zbor OD | 89,65 mm | 89,95 mm |
| ID butoi | 90,25 mm | 90,15 mm |
| Joc diametral | 0,60 mm | 0,20 mm |
| clearance-ul radial la rece | 0,30 mm | 0,10 mm |
Am restabilit potrivirea specificată la acea stație, o reducere a jocului radial de 0,20 mm. Alte stații și interfețe de mașină necesită propriile verificări. Desenul a separat materialele șuruburilor și cilindrului, zonele protejate și cerințele de inspecție, astfel încât decizia de înlocuire a vizat geometria, precum și duritatea. Aceasta este disciplina de măsurare de care are nevoie o evaluare a duratei de viață utilă înainte de a transforma citirile repetate într-o tendință.
Luați în considerare uzura neuniformă
Măsurați mai multe unghiuri la fiecare secțiune transversală a butoiului și păstrați citirile individuale, inclusiv ovalitatea. Un joc circular calculat nu descrie pe deplin deteriorarea unilaterală, deformarea sau o gaură deformată. Pentru șuruburi duble, inspecția trebuie să abordeze, de asemenea, geometria cu două orificii și încrucișarea OEM; o singură formulă cu alezaj rotund nu poate înlocui acea evaluare.
Urmați procedurile de izolare, eliberare a presiunii, manipulare și îndepărtare ale producătorului mașinii. Solicitați asistență personală calificată și inspectați piesele. Un raport de uzură nu ar trebui să depindă de curățarea dăunătoare, accesul improvizat sau ridicarea nesuportată.
5. Calculați rata de uzură din inspecții repetate
O inspecție stabilește dimensiunile curente. Două inspecții comparabile stabilesc o rată de interval. Inspecțiile ulterioare arată dacă această rată se modifică. Utilizați orele acumulate de același set de componente între inspecții, nu vechimea totală a mașinii sau un amestec de diferite piese de schimb.
Pentru fiecare stație, calculați creșterea jocului radial în mm la 1.000 de ore de funcționare:
Rată = (jou radial curent - joc radial anterior) / ore între inspecții × 1.000
Aceasta este o rată combinată de creștere a clearance-ului. Pentru a vedea ce componentă contribuie, calculați pierderea radială a șurubului ca(OD anterioară - OD actual) / 2iar creşterea radială a butoiului ca(ID curent - ID anterior) / 2. Când locația, orientarea și condițiile de inspecție se potrivesc, cele două modificări se însumează cu creșterea spațiului liber.
Citiți separat intervalul recent
Luați în considerare un jurnal de inspecție presupus pentru o singură stație cu plic circular. Aceste dimensiuni explică calculul; nu sunt un rezultat al duratei de funcționare sau o specificație de acceptare EJS.
| Ore de la instalare | Zbor OD | ID butoi | Jocul radial | Evaluați de la lectura anterioară |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Linia de bază |
| 2.000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 h |
| 4.000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 h |
Pe parcursul celor 4.000 de ore, media este de 0,025 mm/1.000 de ore. Cel mai recent interval este mai rapid, la 0,03 mm/1.000 h. Folosirea numai a mediei de viață completă ar ascunde această schimbare. Investigați motivul și utilizați o rată recentă adecvată pentru planificare.
Cel mai recent interval se separă, de asemenea, în 0,04 mm de pierdere radială șurub și 0,02 mm de creștere radială a cilindrului. Împreună, ele explică creșterea spațiului liber cu 0,06 mm. Acest lucru oferă echipei de întreținere o întrebare mai utilă decât ce componentă se poartă de obicei prima: ce componentă contribuie la această linie?
Respingeți o tendință falsă înainte de a estima
O mică reducere aparentă a jocului nu înseamnă că metalul uzat a revenit. Verificați poziția de măsurare, temperatura, curățenia, setarea instrumentului și repetabilitatea operatorului. Dacă schimbarea se află în incertitudinea metodei, raportați-o ca nerezolvată, mai degrabă decât să calculați o viață rămasă infinită sau negativă.
Păstrați tendința fiecărei stații separat. O medie scăzută pe toată lungimea poate ascunde un mixer deteriorat, o locație de tranziție sau de descărcare. Înregistrați fisuri, pitting și pierderi de depozite alături de dimensiuni; aceste condiții pot necesita acțiune chiar și atunci când calculul clearance-ul de creștere pare modest.
6. Transformă rata de uzură într-un plan de înlocuire
O rată de uzură prezice timpul până la o condiție specificată numai dacă condițiile de funcționare rămân în mod rezonabil comparabile. Mai întâi, convineți asupra unei limite de planificare utilizând limitele de service aplicabile ale OEM, starea pieselor și performanța procesului pe care trebuie să o ofere linia. O toleranță pentru piese noi definește noua potrivire; nu definește automat autorizația maximă de serviciu.
Estimați orele până la limita planificată
Când viteza este exprimată în mm/1.000 h:
Ore rămase estimate = (planificarea jocului radial - jocul radial curent) / rata recentă × 1.000
Continuați jurnalul presupus de mai sus. Pentru acest calcul, să presupunem că echipa de ingineri a ales un joc radial de 0,30 mm ca punct final al planificării. Valoarea curentă este de 0,20 mm, lăsând 0,10 mm până la punctul final. La 0,03 mm/1.000 h, estimarea este de aproximativ 3.300 de ore de funcționare. Valoarea de 0,30 mm este o presupunere pentru acest exemplu, nu un prag general de înlocuire.
Dacă rata recentă se dublează la 0,06 mm/1.000 h, aceeași alocație oferă aproximativ 1.700 de ore. Alocația materială rămasă nu s-a modificat; timpul estimat de utilizare are. Niciun rezultat nu protejează împotriva unei fisuri, a deteriorării bruște prin contact sau a unei calități inacceptabile a produsului care apar mai devreme.
Resetați calculul când taxa se schimbă
Nu extrapolați o înregistrare cu rășină curată printr-un comutator la material umplut. Marcați schimbarea și stabiliți o nouă tendință de interval. Tratați o nouă sursă de reciclare, o încărcare mai mare de umplutură, o cerere diferită de presiune sau o ajustare persistentă de funcționare ca un motiv pentru a revizui prognoza.
Dacă nu există măsurători în condiții noi, un desen controlat aplicabil poate ajuta la evaluarea dimensiunilor actuale. Nu poate dovedi cât de multă uzură a avut loc într-o perioadă necunoscută. Faceți din inspecția curentă o referință pentru inspecțiile comparabile ulterioare; nu inventați o rată istorică numai din diametrul nominal.
Lucrați înapoi de la oprire
- Identificați stația sau starea care controlează intervenția, inclusiv orice constrângere anterioară de calitate sau siguranță.
- Convertiți orele de funcționare estimate în timp calendaristic folosind programul de producție planificat, inclusiv opriri.
- Confirmați desenul, formularea și dacă este necesară o reparație sau o piesă nouă.
- Obțineți timpii actuali de fabricație, inspecție și transport pentru comanda efectivă.
- Rezervați capacitatea de instalare și permiteți un tampon pentru incertitudinea prognozei și riscul de livrare.
Selectați următoarea inspecție înainte de intervenția așteptată, cu intervalul acesteia bazat pe tendința de uzură și criticitatea producției. O tendință în schimbare rapidă necesită o reevaluare mai devreme. Prognoza este o intrare de planificare a întreținerii, nu permisiunea de a trece prin semne de avertizare.
7. Înlocuiți șurubul, cilindrul sau ambele?
Evaluați potrivirea ca o pereche, dar nu presupuneți că ambele părți trebuie achiziționate împreună. Un butoi de sunet poate fi potrivit pentru un șurub de schimb. Un butoi uzat poate lăsa un spațiu excesiv în jurul unui șurub nou de la prima rulare. Decizia necesită harta alezajului măsurat, dimensiunile șuruburilor propuse și starea componentei reținute.
| Decizie | Dovezi necesare înainte de a continua |
|---|---|
| Continuați și monitorizați | Dimensiuni și stare aprobate, produs acceptabil, proces stabil și o reevaluare programată |
| Refaceți sau înlocuiți numai șurubul | Geometrie șurubului reparabilă sau înlocuibilă, un butoi adecvat și o potrivire rezultată verificată |
| Reparați sau înlocuiți doar cilindrul | Un șurub reținut adecvat, o soluție de butoi aprobată de inginerie și o aliniere verificată |
| Adresați-vă ambelor părți | Ambele sunt în afara condițiilor acceptabile sau geometria lor combinată nu poate îndeplini potrivirea necesară |
Verificați ce reconstrucție ar restaura
Înainte de a accepta o propunere de reparație, identificați dimensiunile restaurate, aliajul de lucru, zona protejată și cerințele de inspecție. Evaluați miezul, dreptatea, fisurile și reparațiile anterioare. Nu presupuneți că o altă aplicare a stratului dur face întregul șurub nou.
De asemenea, mărirea găurii cilindrului prin prelucrare nu poate restabili în sine jocul inițial. Orice modificare necesită o geometrie compatibilă a șurubului și un design fezabil de reparare a cilindrului. Confirmați capacitatea de reparare și adecvarea piesei individuale înainte de a o transforma pe ruta preferată.
Comparați producția utilă, nu doar prețul pe factură
Estimați costul continuării până la oprirea propusă: pierdere de producție comercializabilă, resturi suplimentare, energie suplimentară și orice întrerupere a programului. Evitați să numărați de două ori aceeași pierdere, cum ar fi atât valoarea pierdută a produsului, cât și venitul total din vânzări. Utilizați baza de costuri proprii a fabricii și cotațiile reale pentru reparații sau înlocuiri.
O reparație poate fi atractivă atunci când miezul și geometria sunt adecvate și specificația restaurată îndeplinește obligația. O nouă fabricație poate fi de preferat după deteriorări structurale, o modificare a formulării sau un design original nepotrivit. Înregistrați de ce ruta aleasă ar trebui să rezolve problema în loc să repetați pur și simplu achiziția anterioară. TheGhidul cumpărătorului EJSstabilește informațiile despre desen și inspecție pentru a le include într-o specificație de înlocuire.
8. Prelungiți durata de viață utilă fără a ascunde problema
Potriviți fiecare acțiune preventivă cu riscul observat. Contaminarea cu metal necesită control înainte de a ajunge la șurub, folosind practici adecvate de separare și manipulare a materialelor. O sită de topire din aval are o poziție și o funcție diferită; nu poate împiedica contaminanții să treacă mai întâi prin secțiunile șuruburilor din amonte.
Pentru formulările modificate, revizuiți aliajele de lucru și geometria de topire înainte de a crește cererea de producție. Pentru marcarea persistentă pe o singură față, investigați alinierea, suporturile butoiului și starea șuruburilor. Pentru depuneri recurente, verificați condițiile de procesare a materialului și procedura de curățare a mașinii, în loc să tratați fiecare semn întunecat ca uzură dimensională.
Urmați instrucțiunile OEM de încălzire și înmuiere înainte de rotație. Utilizați metode de curățare compatibile cu metalurgia componentelor. Acolo unde defecțiunile de încălzire sau răcire au afectat funcționarea, corectați-le înainte de a aprecia dacă materialul de înlocuire este adecvat. Aceste acțiuni se adresează mediului de operare; nu justifică extinderea unui interval de inspecție atunci când măsurătorile arată o uzură accelerată.
Faceți istoricul măsurătorilor utilizabil
Dați fiecărei șuruburi și țevi o identitate separată. Păstrați dimensiunile de bază, istoricul reparațiilor și aliajul de lucru atașat la acea identitate atunci când piesele se deplasează între mașini. După reparație sau înlocuire, începeți o nouă referință dimensională și păstrați înregistrarea anterioară pentru comparație. Salvați fotografiile cu numele și orientarea stației, astfel încât o inspecție ulterioară să poată localiza aceeași caracteristică.
EJS furnizează certificate de materiale și rapoarte de inspecție pentru butoaiele sale cu șurub, așa cum este descris pepagina produsului bimetalic. Păstrați raportul de inspecție dimensională cu fișa de instalare; este mai util pentru deciziile viitoare de purtare decât doar o descriere a produsului.
Pentru o evaluare, trimiteți modelul mașinii, desenul controlat, informațiile despre rășină și umplutură, orele de pe piesele instalate, citirile ID/OD corespunzătoare, condițiile de inspecție, fotografiile de deteriorare și simptomele de producție. Includeți ceea ce trebuie să obțină linia. ContactIndustria EJSlasales@ejsscrewbarrel.comcu acel pachet de măsurători, astfel încât discuția să poată începe cu potrivirea și sarcina reală.
Pregătiți o cerere de măsurare
Descrieți piesele instalate și măsurătorile pe care le aveți. Butonul deschide o schiță de e-mail către EJS; puteti atasa desene si fotografii inainte de a trimite.
9. Întrebări frecvente
Cât durează un butoi șurub de extruder?
Durata de viață depinde de formulare, construcție, geometrie, sarcină și performanța cerută de la linie. Pentru a estima durata de viață rămasă, repetați măsurătorile corespunzătoare șuruburilor și cilindrului, calculați rata de uzură recentă și proiectați-o la o limită de planificare aprobată în timp ce verificați tendințele producției.
Un butoi cu șurub bimetalic durează întotdeauna mai mult?
Un aliaj de lucru bimetalic selectat în mod corespunzător poate aborda sarcini abrazive sau corozive. Numele construcției singur nu stabilește o viață mai lungă. Compatibilitatea aliajelor, geometria, alinierea și condițiile de funcționare contează în continuare; grosimea stratului nu este un multiplicator pe durata vieții.
Şurubul sau cilindrul se uzează mai întâi?
Oricare poate controla decizia de înlocuire. Măsurați diametrul exterior al zborului și ID-ul butoiului la stațiile de potrivire, apoi separați pierderea radială din șurub de creșterea radială a butoiului. Nu aplicați raportul de viață șurub-cilind al altei mașini fără dovezi de construcție și funcționare comparabile.
La ce spațiu ar trebui înlocuite șurubul și cilindrul?
Utilizați limitele de service OEM aplicabile și o decizie aprobată de inginerie bazată pe starea componentelor, calitatea produsului și performanța producției. Indicați dacă limita este radială sau diametrală. O singură valoare milimetrică sau un joc multiplu nu se potrivește fiecărui diametru și aplicație.
Pot estima viața rămasă fără o nouă stare de referință?
Puteți inspecta starea actuală în raport cu desenele aplicabile și limitele de service. Pentru a calcula rata de uzură măsurată, utilizați inspecția curentă ca referință și repetați-o după un interval de funcționare cunoscut în condiții comparabile. O condiție originală necunoscută nu poate stabili o rată istorică de încredere.
Șurubul și cilindrul trebuie înlocuite împreună?
Nu. Ambele trebuie evaluate, dar înlocuirea unuia poate fi adecvată atunci când componenta reținută este adecvată și spațiul liber corespunzător rezultat îndeplinește cerința aprobată. Dacă ambele sunt deteriorate sau potrivirea rămâne inacceptabilă, adresați-vă ambelor.