„Utilizat pentru extrudarea profilului” nu este o specificație de înlocuire. Aplicația îi spune furnizorului ce trebuie să facă procesul, în timp ce înregistrările și desenele mașinii îi spun furnizorului care trebuie să fie piesele.
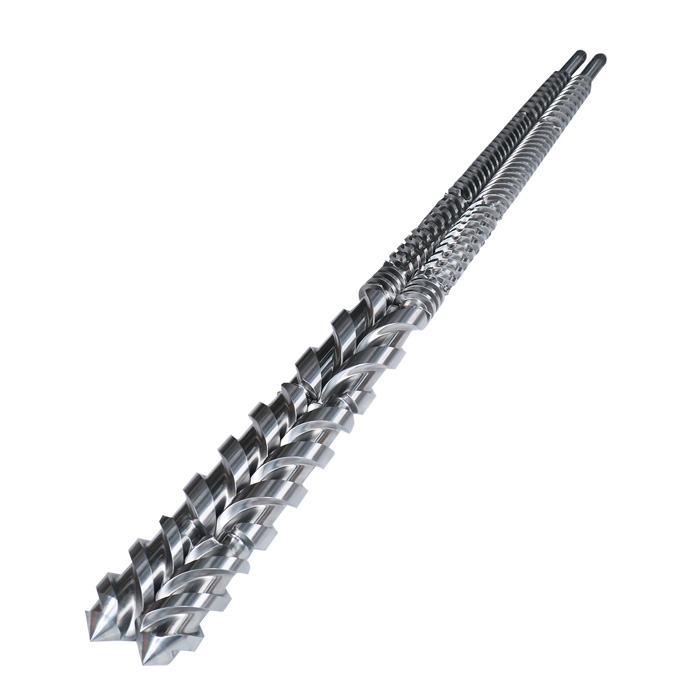
EJS își organizează în prezent produsele cu două șuruburi atât după geometrie, cât și după aplicație. Site-ul are pagini separate pentruamestecare plastică, peletizarea, sisteme de segmente masterbatch, profile din plastic, panouri și scânduri, șiextrudarea spumei.
Structura respectivă a produsului conține o lecție practică. Numele produsului finit ajută la definirea sarcinii procesului, dar nu dezvăluie axele șuruburilor, relația de rotație, distanța dintre centru, conexiunea de antrenare, secvența elementelor sau porturile cilindrului. Aceste detalii vin încă de la mașina instalată.
Începeți cu o hartă a aplicației, apoi verificați mașina
| Familia de aplicații | Lucrarea de procesare | Model hardware întâlnit des | Dovezi de înlocuire care contează |
|---|---|---|---|
| Compunerea | Hrăniți, topiți, distribuiți sau dispersați ingredientele, aerisiti, apoi creați presiunea de refulare | Paralel, adesea co-rotativ; elementele detașabile și secțiunile butoiului sunt comune | Secvența elementelor, conexiunea arborelui, harta secțiunii butoiului, locațiile de alimentare și de aerisire |
| Masterbatch | Combinați rășina purtător cu pigment, umplutură sau aditivi funcționali înainte de peletizare | Secțiunea de proces paralelă segmentată este comună | Tipul masterbatch, încărcarea, punctele de adăugare, harta elementului și uzura după poziție axială |
| Peletizarea | Pregătiți o topitură omogenă pentru șuvițe, inele de apă sau echipamentele de tăiere subacvatice | Adesea o secțiune de proces de amestecare co-rotativă urmată de un sistem de peletizare | Formulare, aspectul secțiunii de proces, interfața de descărcare și zonele de uzură observate |
| Teava si profil PVC | Plastificați un amestec uscat și furnizați matrița pentru un produs continuu modelat | Sistemele cu șuruburi conice sau paralele cu rotație inversă sunt comune | Configurație exactă a mașinii, pereche de șuruburi potrivite, alezajul cilindrului, capete de antrenare și interfață pe partea de matriță |
| Panou si placa | Pregătiți materialul pentru o matriță de modelare largă, inclusiv aplicații WPC și plăci spumă, acolo unde este prevăzut | Sistem conic sau paralel specific mașinii | Rețetă, geometria șurubului, conexiuni butoi, lungime de lucru și adaptor în aval |
| Extrudarea spumei | Procesați o formulă de spumă în foaie, placă, țeavă sau profil | Există mașini cu un singur și cu șurub dublu; numele produsului nu identifică secțiunea de proces | Tip de mașină, polimer și formulare, porturi de injecție sau de aerisire, temperaturi și desene complete |
Pentru o explicație de bază a hardware-ului paralel, EJS are deja un ghid live pentrucum funcționează un butoi cu șuruburi paralele. Secțiunile de mai jos abordează următoarea întrebare de achiziție: ce informații despre aplicație modifică specificațiile piesei?
Compunerea și peletizarea depind de secvența procesului-secțiune
Pagina de combinare EJS identifică alimentarea, topirea, amestecarea, aerisirea și dezvoltarea presiunii locale ca funcții de proces. Nota de compunere a Thermo Fisher Scientific prezintă o secvență comparabilă: alimentare, plastificare, transport, amestecare, aerisire și extrudare. Exemplul său arată, de asemenea, că șuruburile segmentate pot combina elemente de transport, amestecare, extrudare și amestecare distributivă speciale.
Aceasta înseamnă că șurubul nu este descris în mod adecvat prin diametru și lungime. Doi arbori cu aceleași dimensiuni exterioare pot transporta secvențe de elemente diferite și pot efectua lucrări de proces diferite. Înainte de îndepărtare, numerotați fiecare element dintr-un datum fix de pe partea de transmisie. Înregistrați arborii din stânga și din dreapta, orientarea elementului, lățimea și poziția axială. Fotografiați fiecare tranziție înainte de alunecarea elementelor de pe arbore.
Ce se schimbă formularea
Pagina de peletizatoare EJS numește materiale plastice umplute, fibre de armare, aditivi sensibili la căldură și aditivi sensibili la forfecare printre aplicațiile pe care le discută. Aceste descrieri ar trebui să pună întrebări, nu alegeri materiale automate. Trimiteți polimerul, fiecare umplutură sau aditiv semnificativ, încărcarea acestuia, intervalul normal de temperatură, viteza șurubului și poziția oricărei uzură sau acumulare recurentă.
O încărcare mare de umplutură poate modifica sarcina de uzură. O rețetă sensibilă la căldură poate limita cât de multă expunere mecanică și termică ar trebui să primească procesul. Furnizorul de înlocuire are nevoie de contextul real al formulării pentru a revizui geometria elementului și opțiunile de suprafață de lucru. „Peleți de plastic general” sunt prea larg.
Ce nu vă spune numele peletizatorului
Dispozitivul de tăiere poate fi șuviș, inel de apă sau sub apă, dar această alegere în aval nu definește în sine șuruburile. Pentru înlocuirea șuruburilor și a cilindrului, documentați configurația secțiunii de proces și conexiunea la capătul de descărcare. De asemenea, rețineți dacă linia combină ingredientele brute sau doar retopește o formulare stabilită înainte de tăiere.
Masterbatch necesită o înregistrare poziție cu poziție
EJS afirmă că producebutoaie cu două șuruburi segmentate pentru extrudere masterbatch. Salepagina element șurublistează elemente de transport, elemente de amestecare, blocuri de frământare, elemente de tranziție și mai multe profile speciale. Aceeași pagină asociază aceste părți cu masterbatch-ul de culoare, aditiv și umplutură.
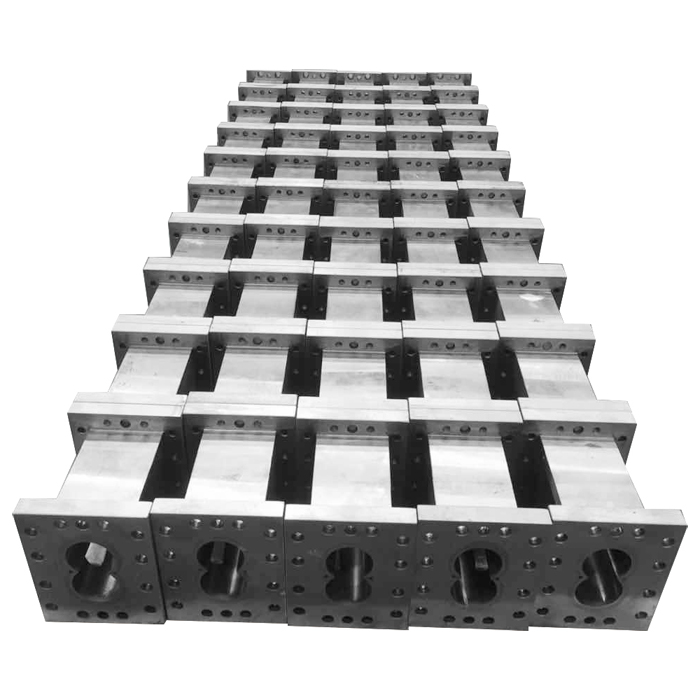
Nu trimiteți o cutie liberă de elemente fără înregistrarea asamblarii. O linie de masterbatch poate adăuga rășină purtătoare, pigment, umplutură sau lichid în diferite poziții. Deplasarea unui element sau a unei secțiuni a cilindrului poate schimba caracteristica care se află lângă o deschidere de alimentare sau un aerisire. Pachetul de oferte ar trebui să includă:
- O hartă a elementelor arbore cu arbore măsurată de la o față de referință declarată.
- O hartă a secțiunii butoiului care arată porturile de alimentare, deschiderile de alimentare laterale, porturile de lichid, orificiile de ventilație și secțiunile închise.
- Tipul masterbatch-ului și informațiile despre rășina purtătoare, pigmentul, umplutura sau aditivul relevante pentru examinarea uzurii și a coroziunii.
- Fotografii și măsurători care localizează uzura după numărul elementului și numărul secțiunii butoiului.
- Canelul arborelui sau profilul de antrenare și racordul din partea alezajului pentru fiecare componentă comandată.
EJS sunt separatepagina baril segmentsolicită cumpărătorilor să identifice secțiunea ca față, mijloc sau coadă, deoarece conexiunile diferă. O hartă de poziție numerotată este mai precisă și ar trebui să însoțească acea etichetă.
Țeava, profilul și panoul din PVC folosesc o logică diferită de înlocuire
Arhitectura actuală a site-ului EJS plasează produsele sale de profil și panou cu șuruburi duble în categoria duble șuruburi conice. EJS enumeră panourile, plăcile și panourile de extrudare WPC pe pagina produsului panoului. Pagina sa de profil acoperă echipamente de profil și conducte din PVC, deși titlul paginii este mai restrâns decât textul său.
Această dovadă a amplasamentului nu ar trebui transformată în afirmația că toate extruderele de profil, țevi sau panouri sunt conice. Gama actuală de produse contra-rotative a KraussMaffei include atât serii conice, cât și serii paralele pentru prelucrarea PVC-ului și listează țevi, profile, foi, folii, produse compacte și produse spumate. Concluzia sigură este mai restrânsă: produsele PVC modelate nu sunt suficiente pentru a determina geometria conică versus paralelă.

Șuruburile lungi potrivite și un cilindru integral cu două orificii schimbă, de asemenea, modul în care este măsurată munca. Furnizorul are nevoie de atât profile de șurub, aranjamentul conic sau paralel al liniei centrale, lungimile totale și de lucru, geometria găurii cilindrului, deschiderea de alimentare, ventilația, caracteristicile de încălzire și răcire, conexiuni la capătul de antrenare și flanșa laterală a matriței.
Formularea contează încă. Indicați dacă linia rulează PVC neplastifiat, PVC modificat, WPC, o formulare de spumă sau alt compus declarat. Includeți informațiile de umplutură și aditivi care afectează analizarea uzurii sau a coroziunii. Nu înlocuiți aceasta cu o etichetă de produs finit, cum ar fi „profilul ferestrei” sau „țeava de drenaj”.
„Extruder de spumă” este o aplicație, nu o specificație a mașinii
Pagina de produse din spumă a EJS listează aplicații din folie de spumă PE, EPE, XPE, placă de spumă, folie de spumă PS, spumă PP, profil de spumă și aplicații pentru țevi și profiluri din spumă PE sau PP. Aceeași pagină le cere în mod explicit cumpărătorilor să clarifice dacă folosesc un extruder de spumă cu un singur șurub sau cu două șuruburi.
Această clarificare ar trebui să fie pe primul loc. Dacă mașina este cu șuruburi duble, confirmați dacă este paralelă sau conică și dacă se rotește în paralel sau în contrarotire. Înregistrați fiecare conexiune de injecție, aerisire, răcire și control al temperaturii pe butoi. Trimiteți detaliile despre polimer și formula de spumă pe care furnizorul are voie să le examineze, împreună cu temperaturile normale de funcționare și locația uzurii, coroziunii sau depunerilor.
Un furnizor nu poate obține aceste caracteristici doar din „foaia de spumă”. Diferitele mașini pot realiza categorii de produse similare, folosind geometrie de șurub și conexiuni cilindrice diferite. Fotografiile ajută la identificarea ansamblului, dar un desen controlat sau un raport de măsurare este încă necesar pentru producție.
Construiți un dosar de cerere în patru straturi
O solicitare de înlocuire utilă separă faptele care sunt adesea amestecate. Construiți fișierul în această ordine:
- Identitatea mașinii.Înregistrați producătorul mașinii, modelul complet, numărul de serie, placa cutiei de viteze, axele șuruburilor, relația de rotație și referința acționării.
- Definiție hardware.Furnizați desenul aprobat sau măsurătorile controlate pentru șuruburi, conexiuni arbore, găuri pentru butoi, secțiuni, porturi, flanșe, încălzitoare și caracteristici de răcire.
- Definirea procesului.Precizați dacă linia formează, produce masterbatch, peletizează, modelează PVC, produce carton sau rulează o formulare de spumă. Includeți elementul sau secvența cilindrului atunci când sistemul este modular.
- Dovezi de serviciu.Furnizați rășina reală, informații relevante despre umplutură și aditivi, fereastra de operare, modificări de producție, harta uzurii, măsurători de întreținere și fotografii de defecțiuni.
Acest format previne o eroare comună: utilizarea unei descrieri de aplicație pentru a completa o dimensiune a mașinii lipsă. De asemenea, previne eroarea inversă, copierea vechii geometrii fără a-i spune furnizorului că un nou material de umplutură sau o formulă nouă a modificat taxa de uzură.
| Dacă oferiți doar acest lucru | Furnizorul încă nu poate confirma | Adaugă această dovadă |
|---|---|---|
| „Extruder Masterbatch” | Secvența elementelor, porturile, conexiunea arborelui și locația uzurii axiale | Hărți de ansamblu, desene, piese marcate și detalii de formulare |
| Model de mașină | Revizuiri specifice seriei sau modificări anterioare | Plăcuțe de identificare, fotografii de asamblare curente și interfețe măsurate |
| Pereche de șuruburi veche | Relația originală nepurtată cu creasta, flancul, spline și alezaj | Înregistrări de bază, eșantion nepurtat sau corecție de uzură convenită |
| Diametrul nominal | Distanța centrală, rotație, mâna șurubului, lungimea de lucru și potrivirea antrenării | Geometrie completă și desen de conexiune |
| „Ridicat în fibră de sticlă” sau „Ridicat în CaCO3” | Încărcare reală, rășină purtătoare, aditivi și unde se produce deteriorarea | Contextul specific al formulării și datele de inspecție bazate pe poziție |
| Poza produsului finit | Indiferent dacă mașina este un singur șurub, dublu paralel sau dublu șurub conic | Identificarea mașinii și cutiei de viteze plus fotografii ale secțiunii de proces |
Trimiteți o cerere de solicitare a unui butoi cu șurub dublu bazat pe aplicație
EJS poate folosi pachetul pentru a identifica informațiile lipsă înainte ca desenul de înlocuire să fie aprobat. Păstrați înregistrările de geometrie, procesare și uzură împreună sub o singură referință de mașină.
- Mașină, cutie de viteze și plăci de serie
- Geometria șurubului paralel sau conic
- Referință de co- sau contra-rotație
- Desen original sau mostra marcată
- Hărți de elemente și secțiuni de butoi
- Pozițiile de alimentare, aerisire, port și flanșă
- Detalii rășină, umplutură și aditivi
- Condiții normale de funcționare
- Măsurători de uzură după poziție
- Documentele de inspecție necesare
Întrebări frecvente
Produsul finit poate identifica cilindrul cu două șuruburi de care am nevoie?
Nu. Produsul restrânge aplicația, dar produse similare pot fi realizate pe diferite configurații de mașini. Confirmați mașina, geometria șurubului, rotația, conexiunea de antrenare și interfețele cilindrului.
Compunerea și peletizarea sunt aceeași aplicație?
Ele pot fi conectate, dar descriu diferite părți ale muncii. Compounding pregătește și amestecă formula. Peletizarea descrie modul în care topitura prelucrată este tăiată în pelete în aval.
De ce un RFQ masterbatch are nevoie de o secvență de elemente?
Secvența identifică locul în care se află funcțiile de transport, amestecare, frământare și tranziție în raport cu punctele de alimentare, orificiile de ventilație și secțiunile butoiului. Diametrul și lungimea nu păstrează acest aspect al procesului.
Toate extruderele de profile și țevi din PVC sunt mașini conice cu două șuruburi?
Nu. Extruderele din PVC cu rotație inversă sunt disponibile atât în configurații conice, cât și în paralel. Un înlocuitor trebuie să urmeze cutia de viteze instalată și geometria cilindrului.
Un produs din spumă necesită un extruder cu două șuruburi?
Nu neapărat. Pagina de produse cu spumă EJS discută atât extruderele cu un singur șurub, cât și cu două șuruburi. Identificați mașina instalată înainte de a specifica piesele de schimb.
Care date aplicației sunt cele mai utile pentru revizuirea materialelor?
Furnizați rășina, umplutura sau armătura și încărcarea acesteia, aditivi relevanți, temperaturi normale de funcționare, viteza șurubului și locația măsurată și forma de uzură sau coroziune.
Surse verificate
- Butoi cu două șuruburi compuse din plastic EJSşiButoi cu două șuruburi pentru peletizor EJS, verificat 31 august 2026.
- Cilindru cu două șuruburi segment EJS, Elemente cu șuruburi EJSşiButoaie de segment EJS, verificat 31 august 2026.
- Extruder cu profil din plastic EJS cilindru cu două șuruburişiExtruder cu panouri din plastic EJS cilindru cu două șuruburi, verificat 31 august 2026.
- Extruder de spumă EJS cilindru cu două șuruburi, verificat 31 august 2026.
- Thermo Fisher Scientific, parametri relevanți de proces pentru amestecarea cu două șuruburi, accesat la 31 august 2026.
- Documentația extruderului cu două șuruburi contrarotative KraussMaffei, verificat 31 august 2026.